
 Forespørsel
Ikke nøl med å sende en melding
I. Introduksjon: Løse den "umulige" oppgaven Uttrykket "å sette en firkantet tapp inn i et rundt hull" er et universelt symbol ...
LES MERTre leverandører vil gi deg tre forskjellige svar om det beste materialet for borkroner: høyhastighetsstål, kobolt eller solid karbid. Alle tre svarene er riktige, men hver er riktig bare innenfor et smalt sett med betingelser, en arbeidsstykkegrad, en hulldiameter, en maskin og et målantall hull.
Får matchen feil og kostnadene vises raskt. En 6 mm HSS M2-bits som går tørr i 304 rustfritt ved 1400 rpm, mattes vanligvis i 15 til 25 hull, mens den samme biten i lavkarbonstål varer i hundrevis. Å flytte den rustfrie jobben til en M35 koboltbit multipliserer verktøyets levetid med omtrent tre for omtrent det dobbelte av enhetsprisen, og det er grunnen til at materialvalg hører like mye til innkjøp som til verktøykrybben.
Resten av denne veiledningen følger den rekkefølgen, fordi de tre materialfamiliene oppfører seg veldig forskjellig når varme, slitasje og slag kommer inn i kuttet.
Det korte svaret: tre er boret med høykarbonstål eller HSS, bløtt stål med HSS M2, rustfritt og legert stål med kobolt M35 eller M42, høyvolum metallarbeid med solid karbid, og betong kun med karbidtuppet SDS-verktøy.
| Materiale | Varmegrense | Beste arbeidsstykketilpasning | Relativ pris |
| HSS M2, lys finish | 540-600 C | Blødt stål, aluminium, tre, plast | 1,0x |
| HSS M2 med TiN-belegg | 540-600 C | Plater, generell reparasjon, vedlikeholdssett | 1,2-1,5x |
| Kobolt M35 eller M42 | 600-650 C | Rustfritt 304 og 316, legert stål, titan | 2,0-2,8x |
| Karbidtuppet stålkropp | 800 C og over | Betong, murstein, blokk, slipende arkvarer | 3-5x |
| Solid karbid | 1000 C og over | CNC metallarbeid, kompositter, høyvolumkjøringer | 6-10x |
Standard brad-point trebits kommer i høykarbonstål og i HSS, og den virkelige forskjellen er repetisjon, ikke skarphet. Høykarbonstål tar et skarpt forsprang billig og passer til skaparbeid og bygningssnekring der det brukes litt noen ganger i uken. HSS holder den kanten gjennom slipende arkvarer som MDF og sponplater, hvor limlinjer og mineralfyll gjør en myk stålkant i et enkelt skift. Borebits og forstnerbits følger samme regel: karbonstål for sporadisk dypboring, HSS for gjentatt produksjon.
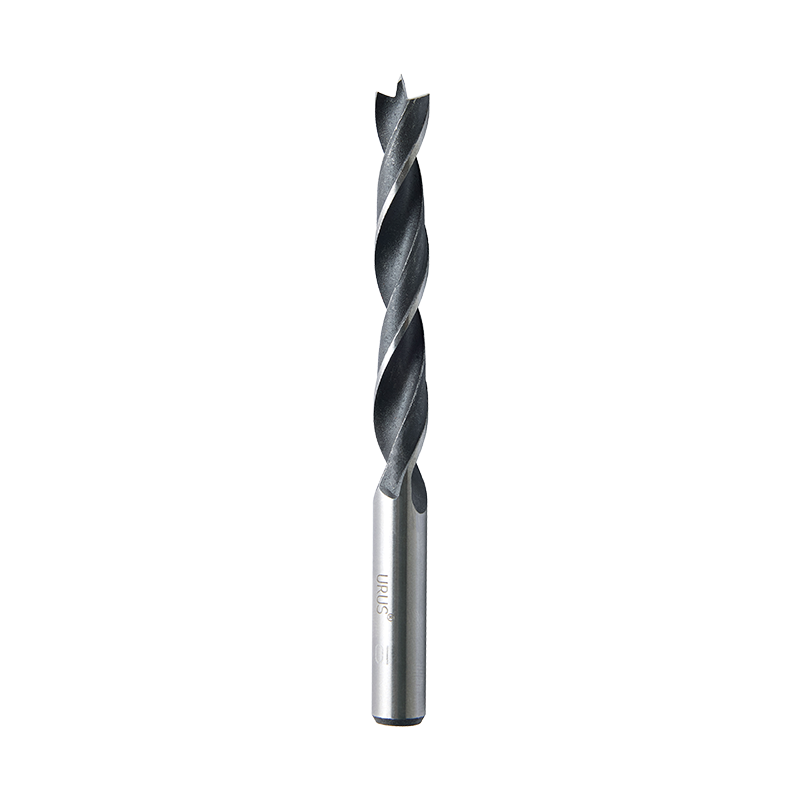 Standard Brad Point trebor for nøyaktig treboring Et trebor med presisjonssenterpunkt og rund skaft, egnet for nøyaktig posisjonering og standard chucker for generell treboring. Se produkt →
Blødt stål, aluminium, messing og plast bores mest økonomisk med HSS M2, vanligvis på et 118-graders punkt for generelt arbeid og et 135-graders splittpunkt når borkronen skal holde et markert senter uten å gå. Rustfritt 304 og 316 herder under en matt kant, så verktøyet må kutte i stedet for å gni: kobolt M35 eller M42 med splittspiss holder kanten i live lenge nok til å fullføre hullet. En pilotpunktgeometri hjelper på buede og tynne seksjoner. Solid karbid kommer bare inn når volum, stivhet og kjølevæskekontroll er på plass.
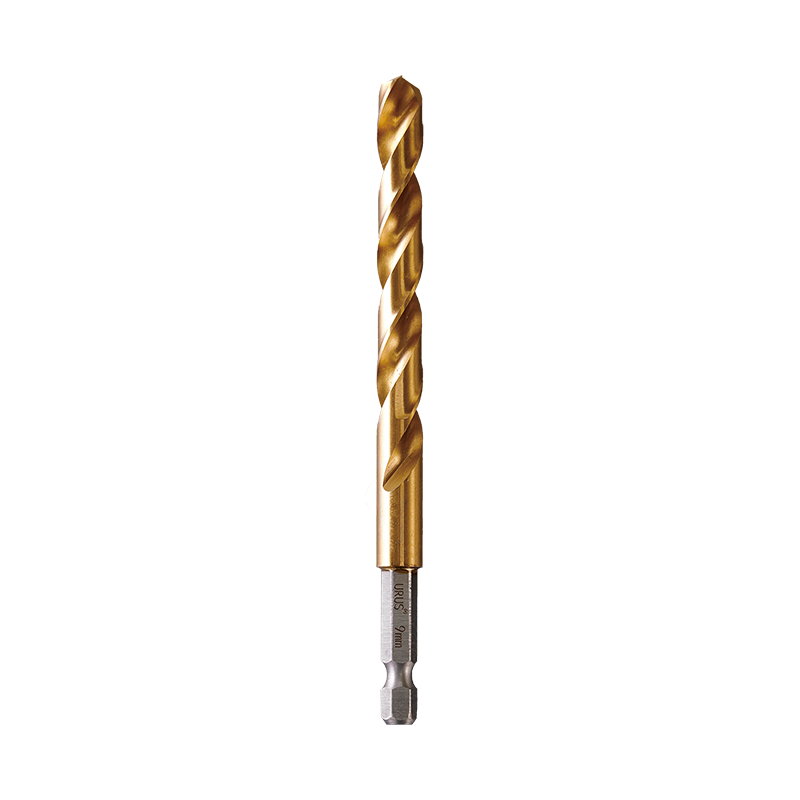 Spesialtilpasset metallbor med splittpunkt for hurtigskiftende chucker En metallborekrone med delt punktgeometri og flere finishalternativer, designet for 1/4-tommers hurtigchucker og diametre fra 1,0 til 13,0 mm. Se produkt →
Ingen kobolt eller HSS bit hører hjemme i betong. Hammerboring påfører slagbelastning og mineralslitasje på samme tid, så skjærekanten må være wolframkarbid loddet inn i en stålkropp. SDS-plus dekker omtrent 4 til 16 mm hull i murstein, blokk og standardbetong, mens SDS-max tar større diametre og tyngre armeringsarbeider. Et tre-kutters hardmetallhode sentrerer raskere på ujevne overflater og reduserer gangen som ødelegger hullposisjonen på en grov vegg.
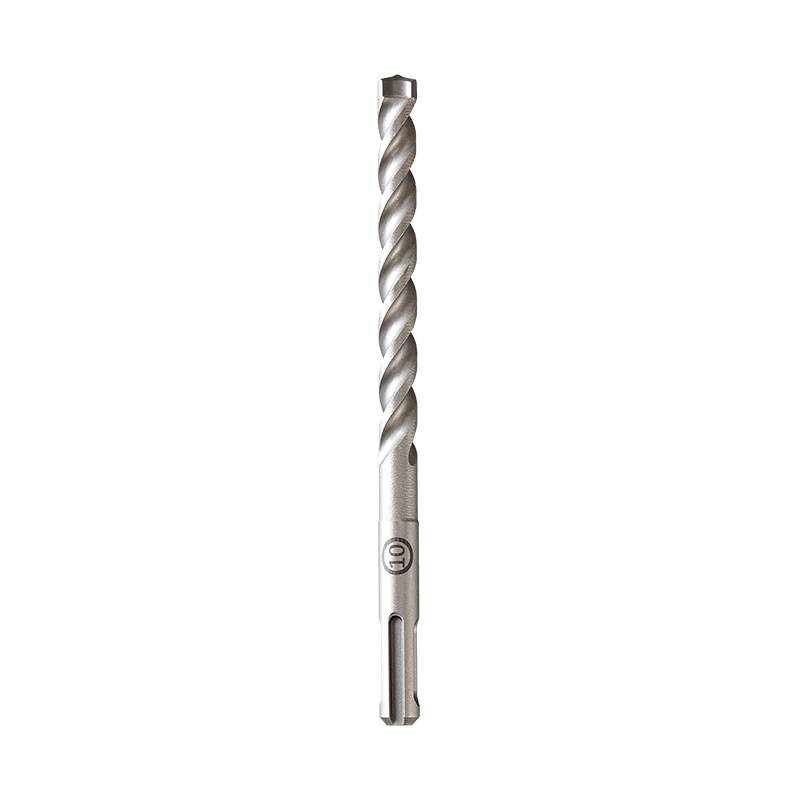 Tilpasset SDS-3-kutter hardmetallbor for murverk En murhammerbit med trekutters karbidspiss og herdet krom-vanadium-kropp, beregnet for boring av murstein, betong og stein i flere størrelser. Se produkt →
Punktgeometri, fløyteantall og skaftstandard betyr like mye som grunnmaterialet, så hold en referanse for borkronetyper og deres bruksområder ved siden av materialspesifikasjonen din når du skriver en kjøpsbrief.
De fleste spesifikasjonsfeil vi ser i sitater kommer fra fire misforståelser om hva en bit egentlig er laget av.
Rød hardhet er temperaturen der en skjæreegg mykner og slutter å kutte rent. HSS M2 holder kanten til omtrent 540-600 C, koboltkvaliteter presser den til omtrent 600-650 C, og karbid fortsetter å kutte langt utover det, noe som er hele grunnen til at kobolt og karbid eksisterer som separate prisnivåer.
I 304 rustfritt gir M35 kobolt vanligvis omtrent tre ganger så mange hull som HSS M2, og karbidtuppet geometri returnerer mer enn fem ganger, nok til å senke kostnaden per hull selv om enhetsprisen er høyere.
Regnestykket er enkelt. En HSS M2-bit til $3,00 som produserer 20 hull koster $0,15 per hull. En koboltbit til $7,50 som produserer 60 hull koster $0,125 per hull, og den fjerner også to bitsendringer fra operatørens skift. På en celle som borer 600 rustfrie hull om dagen, fjerner denne forskjellen omtrent 20 verktøyskift hver dag.
En borkronespesifikasjon er komplett bare når den navngir arbeidsstykket, hullet, maskinen, forventet levetid og verifiseringsmetoden. Alt mindre overlater materialvalget til din leverandørs forutsetning.
Leverandører som bygger bits for OEM-programmer, hilser vanligvis det detaljnivået velkommen, fordi det fjerner argumenter senere. Zhejiang URUS Tools Co., Ltd., som produserer borkroner, tang og håndverktøysett i Jiashan, Zhejiang under Bison-merket, jobber på tvers av tre-, metall- og murlinjer med ISO9001:2015-sertifisering, en nasjonal høyteknologisk bedriftsbetegnelse og et TUV Rheinland-samarbeidstestlaboratorium med omfattende testlaboratoriet etablert i 2 kan017. skjærebits for bor: typer, materialer og hvordan du velger .
Nei. Kobolt kjøper varm hardhet og slitestyrke og gir opp noe seighet til gjengjeld, til to til tre ganger enhetsprisen. I tre, bløtt stål, aluminium og generelt vedlikeholdsarbeid er HSS M2 det bedre økonomiske valget. Kobolt tjener sin premie når arbeidsstykket er rustfritt, legert stål over omtrent 30 HRC, eller titan, eller når kanttemperaturen er faktoren som begrenser verktøyets levetid.
Nei. Titannitrid er et belegg på omtrent 1 til 4 mikron på samme HSS-substrat. Det senker friksjonen, forbedrer sponstrømmen og bremser flankeslitasjen, men basisstålet bestemmer fortsatt hvor mye varme kanten overlever før den mykner.
Wolframkarbid. Betong bores med slag, så spissen må være et loddet hardmetallskjær montert i en SDS-plus eller SDS-max skaft. HSS- og koboltkanter svikter raskt under den kombinasjonen av hammering og mineralslitasje.
Sammenlign kostnad per hull ved et fast arbeidsstykke, diameter og hastighet. Be om hardhetsdata, tall for utløp av spissen, beleggtykkelse og en prøvebatch testet på din egen maskin før du frigir en beholderbestilling, og hold testresultatet vedlagt spesifikasjonen.
I. Introduksjon: Løse den "umulige" oppgaven Uttrykket "å sette en firkantet tapp inn i et rundt hull" er et universelt symbol ...
LES MERMetallbearbeiding har alltid vært en hjørnestein i industriell utvikling, og formet alt fra bilkomponenter til...
LES MER1. Hva er vannpumpetang? – Det fleksible "Allrounder"-verktøyet I moderne industriell produksjon og daglig vedlikehold...
LES MERÅ velge passende industrielle skjæreverktøy er en kritisk beslutning som direkte påvirker produksjonseffektiviteten...
LES MER
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang-provinsen, Kina
Opphavsrett © Zhejiang URUS Tools Co., Ltd. privacy policy