

 Forespørsel
Ikke nøl med å sende en melding
I. Introduksjon: Løse den "umulige" oppgaven Uttrykket "å sette en firkantet tapp inn i et rundt hull" er et universelt symbol ...
LES MERWolframkarbid er en sintret kompositt av wolfram og karbon med et koboltbindemiddel, som når omtrent 1600 HV-hardhet - mer enn dobbelt så hardt som et førsteklasses høyhastighetsstålbor.
Begrepet karbid i borkroner refererer nesten alltid til wolframkarbid (WC), ikke silisiumkarbiden som brukes i kappeskiver. Produsenter presser fint wolframkarbidpulver og koboltbindemiddel til en spissform, og sinter det deretter ved 1400 til 1600 grader Celsius. Kobolten holder de harde kornene sammen, og skaper et materiale som tåler stål ved boring i betong med tilslagsstein.
Den praktiske forskjellen er varme. Karbid beholder hardheten når arbeidsområdet nærmer seg 1000 grader Celsius, mens høyhastighetsstål mykner over 600 grader Celsius. Når en murkrone treffer tilslagsstein rett på betongoverflaten, kan spissen nå disse temperaturene i det første sekundet av boringen. En karbidspiss fortsetter å kutte; en høyhastighets stålbit runder over.
Wolframkarbid er en metallmatrisekompositt laget ved å sintre wolframkarbidpulver med et koboltbindemiddel. Den er verken ren wolfram eller stål, og dens hardhet og varmebestandighet gjør den til standarden for mur- og betongboring.
Under en 10x lupe viser en ekte karbidspiss en fin krystallinsk korntekstur, mens en stålspiss ser polert ut eller har kontinuerlige maskineringslinjer.
De visuelle forskjellene er subtile, men lærebare, og de hjelper til med å sortere en kasse med biter før en destruktiv test. Karbid er mattgrå med en liten bronsestøping avhengig av koboltinnhold – det er aldri speilblankt sølv. En sintret karbidspiss ser ut som sandpapir under forstørrelse, tett med sammenlåste korn, mens høyhastighetsstål viser slipelinjer eller en jevn polering. På borkroner med karbidspiss skiller en tynn kobber- eller sølvloddelinje spissen fra skaftet. Murkarbidspisser er også vanligvis trekantede eller pilspissformede og litt bredere enn rillene, som er et designkrav for å bryte stein i stedet for bare å bore.
Røde flagg ved visuell inspeksjon: en speilblank spiss, kontinuerlige striper over tuppoverflaten, ingen synlig loddelinje eller rustfargede flekker på selve tuppen. Karbid ruster ikke; stålskaftboksen.
For en referanse i den virkelige verden viser SDS 3-kutter hardmetall-hammerbit fra Zhejiang URUS Tools Co., Ltd. den tre-bladede karbidgeometrien beskrevet ovenfor.
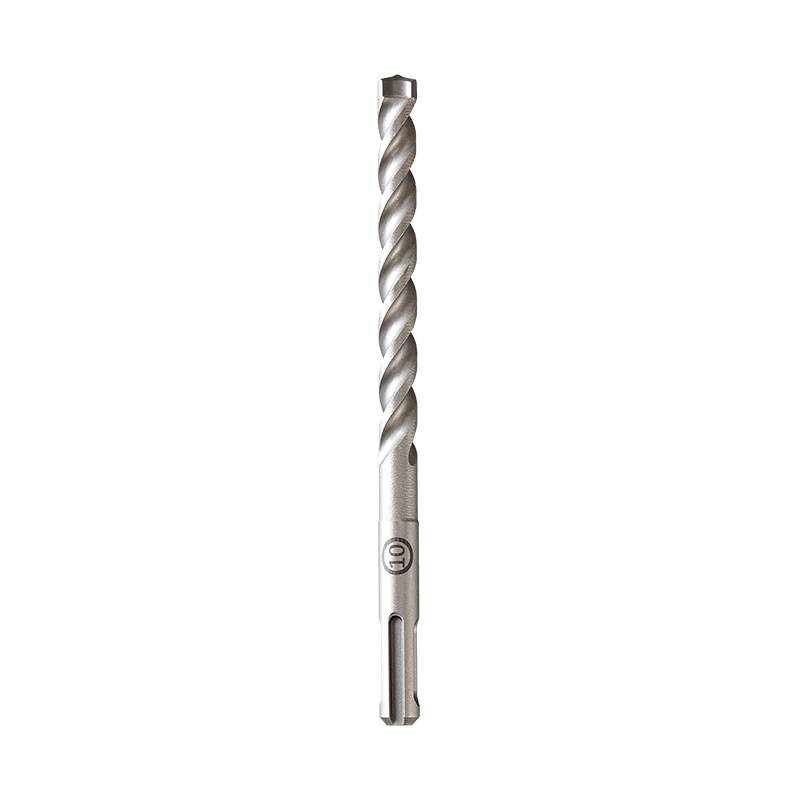 SDS-3-kutter hardmetallhammer for betong og stein Denne biten har en tre-blads karbidgeometri som balanserer hastighet og holdbarhet, med en optimalisert rilledesign for effektiv støvfjerning. Den er ideell for boring i murstein, betong og stein, og gir pålitelig ytelse i krevende murarbeid. Se produkt →
En magnet fester seg til stålkroppen til nesten hver borkrone, men den skal ikke feste seg godt til en ekte karbidspiss, og en gnisttest bekrefter resultatet på mindre enn tre sekunder.
Magnet test. Test skaftet og spissen hver for seg. Sterk magnetisme på spissen betyr at biten ikke er karbidspiss. Svak eller ingen magnetisme på tuppen mens skaftet tiltrekker seg betyr at biten sannsynligvis er karbidspiss. Karbidkvaliteter med høy kobolt kan vise en svak magnetisk respons, så denne testen er veiledende, men ikke avgjørende alene.
Gnisttest. Slip spissen lett mot et benkslipehjul og tell gnistene. Dette tar sekunder og gir en tydelig materialsignatur.
| Eiendom | Wolframkarbid | Høyhastighets stål | Karbonstål |
| Hardhet (HV) | 1300-1700 | 700-800 | 550-650 |
| Tetthet (g/cm3) | 15.6 | 8.2 | 7.8 |
| Magnetisk spissrespons | Nei eller svak | Sterk | Sterk |
| Gnistintensitet | Minimal | Moderat, rød-oransje | Stor, gul |
| Maks arbeidstemperatur (Celsius) | 1000 | 600 | 400 |
Wolframkarbid har en tetthet på omtrent 15,6 gram per kubikkcentimeter, nesten det dobbelte av 8,2 av høyhastighetsstål, så en hardmetallbor føles merkbart bunntung sammenlignet med en stålbit med samme diameter.
Hold to biter med lik diameter og lengde i motsatte hender. Den karbidtuppen føles tydelig tettere, med vekten konsentrert i spissen. For en kvantitativ sjekk, bruk en lommevekt: vei en 10 mm SDS-bor fra leverandøren og sammenlign den med en kjent HSS-bit med samme dimensjoner. Forvent en vektforskjell på 20 til 40 prosent avhengig av spissstørrelse og skaftdesign.
Når du mottar 500 karbidbiter og ikke kan teste hver enkelt, kan en tetthetsprøve på 10 stykker avsløre en systematisk materialsubstitusjon. Et 2-3 prosent vektavvik fra referanseprøven er allerede et signal om å inspisere videre.
Profesjonelle hardmetallbor har en TCT-merking (Tungsten Carbide Tipped), en K10/K20/K30 ISO-applikasjonsgrad eller en YG-kode på skaftet, og ISO 9001-fabrikker skriver normalt ut en produksjonsreferanse på emballasjen.
Markeringer er ikke en full garanti, men deres fravær er et sterkt negativt signal. Utviklingen av borkroner i karbid har kommet langt utover enkle tips, og belegg- og geometriutviklingen beskrevet i vår guide til den neste utviklingen innen murbor legge til flere grunner til å identifisere det eksakte materialet før du legger inn en stor bestilling.
På emballasjen, se etter produsentens navn eller logo trykt på støttekortet. En bit uten karakterkode og ingen produsentmerking er mer sannsynlig å være en re-merket del fra en tredjepartsforhandler enn en sertifisert komponent fra en fabrikk som kan vise ISO 9001:2015-sertifisering.
Før du godkjenner en ny leverandør av hardmetallbor, kjør denne fem-trinns verifiseringen på prøver fra den faktiske forsendelsen: visuell inspeksjon, magnettest på spissen, gnisttest, tetthetskontroll og sertifiseringsrevisjon.
Når du vurderer en leverandørs utvalg, spør om de har internt lodde- og slipeutstyr. En dårlig loddet karbidspiss svikter annerledes enn en falsk karbidspiss laget av herdet stål. For flermaterialsboring er et produkt som multimaterialboret fra URUS Tools et konkret eksempel på en design som er avhengig av sin karbidsammensetning for å kutte gjennom murstein, betong, fliser og tre med en enkelt borkrone.
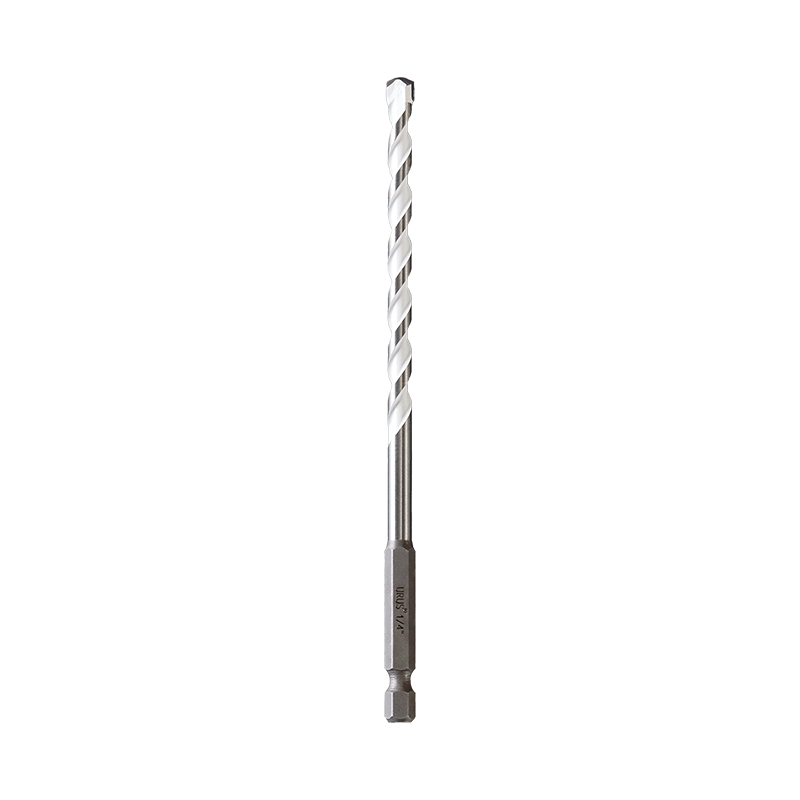 Flermaterialsbor med karbidhode for allsidig boring Utformet med et robust karbidhode og sekskantskaft, borer denne biten gjennom mur, tre, plast og fliser uten å bytte verktøy. Dens skarpe slipekanter og bratte riller sikrer raske, rene kutt, noe som gjør den til et praktisk valg for jobber med blandede materialer. Se produkt →
En ekte wolframkarbidspiss er ikke ferromagnetisk og vil ikke tiltrekke seg en magnet fast, men stålkroppen til borkronen vil. Hvis en magnet fester seg sterkt til spissområdet, er ikke borkronen karbidspiss.
I mur og betong kan en borkrone med karbidtupp vare 10 til 20 ganger lenger enn en HSS-bit før den må skiftes ut. Ved metallboring er forskjellen mindre, og HSS kan være det bedre økonomiske valget fordi det er mindre sprøtt.
Utfør tre kontroller: se etter en loddelinje mellom spissen og skaftet, test spissen med en magnet, og slip spissen mot en benksliper for å observere gnistsignaturen. Minimale gnister indikerer wolframkarbid.
Solid karbid er hardere og stivere, men mer sprøtt og kostbart. Bits med karbidspiss setter karbid kun ved skjærekanten, noe som reduserer kostnadene samtidig som verktøyet holdes brukbart for hammerboring. For murarbeid er karbidtupp den praktiske standarden.
I. Introduksjon: Løse den "umulige" oppgaven Uttrykket "å sette en firkantet tapp inn i et rundt hull" er et universelt symbol ...
LES MERMetallbearbeiding har alltid vært en hjørnestein i industriell utvikling, og formet alt fra bilkomponenter til...
LES MER1. Hva er vannpumpetang? – Det fleksible "Allrounder"-verktøyet I moderne industriell produksjon og daglig vedlikehold...
LES MERÅ velge passende industrielle skjæreverktøy er en kritisk beslutning som direkte påvirker produksjonseffektiviteten...
LES MER
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang-provinsen, Kina
Opphavsrett © Zhejiang URUS Tools Co., Ltd. privacy policy
