

 Forespørsel
Ikke nøl med å sende en melding
I. Introduksjon: Løse den "umulige" oppgaven Uttrykket "å sette en firkantet tapp inn i et rundt hull" er et universelt symbol ...
LES MERTa en 3/16 tommers spiralbor til et stykke 304 rustfri plate og se hva som skjer. Spissen blir blå, røyk krøller seg sammen, og i løpet av et minutt gnisser skjæret i stedet for å skjære. Ingenting var galt med boret bortsett fra dette: Etter omtrent 540 C slutter karbidene inne i stålkroppen å holde hardheten. Å forstå hva en bor er laget av er egentlig å forstå hvilket grunnmateriale som står mellom deg og det øyeblikket.
Hvert bor er to deler: skjærekanten og kroppen som bærer den. Skjærekanten kommer fra kun fire materialfamilier. Disse er høyhastighetsstål, koboltbærende høyhastighetsstål, wolframkarbid i enten solid eller loddet form, og diamantslipemiddel. Karbonstål er et femte og for det meste historisk alternativ som nå hovedsakelig overlever i billige trebearbeidingsbiter.
En borkrone er et roterende skjæreverktøy hvis egg er laget av herdet verktøystål eller wolframkarbid, valgt slik at eggen er hardere enn materialet som kuttes og stabil ved temperaturen kuttet genererer.
Den definisjonen er grunnen til at materialvalg følger arbeidsstykket i stedet for omvendt. Tømmer forkuller nær 200 C. Betongtilslag ligger rundt 7 på Mohs-skalaen. Rustfritt stål presser kanten forbi 600 C. Hver tilstand peker på et annet grunnmateriale, og det er nettopp grunnen til at ingen enkelt borekrone borer alt godt.
Omtrent åtte av ti borkroner som selges over hele verden er laget av høyhastighetsstål, og M2 er den klassen som gjør mesteparten av det arbeidet. M2 er ikke et merke. Det er en AISI verktøystålklassifisering, skrevet som DIN 1.3343 i europeiske kataloger.
En typisk M2-smelte, målt i vekt, inneholder:
Etter herding og dobbel temperering lander M2 mellom 62 og 65 HRC. Det er hardt nok for bløtt stål, aluminium, messing, plast og det meste tømmer, og tøft nok til at biten bøyer seg før den knuser når boret griper tak.
Overflatefinish endrer ikke noe av dette. En svart oksidbit bærer et lag med jernoksid under ti mikron tykt. Den holder skjærevæske og stopper spon sveising til kanten. Slip belegget av og stålet under er identisk.
Høyhastighetsstål får sin hardhet fra varmebehandling, ikke fra kjemi. Ta spissen forbi omtrent 600 C og den blir til vanlig stål. Fargeendringen er den eneste advarselen du får.
Split-point geometri er den vanligste formen du faktisk vil kjøpe. De to hovedskjærekantene er slipt i fire fasetter som møtes i 135 grader. På plate under 10 mm stopper den spissvandringen, og den trenger mindre matetrykk enn en 118 graders spiss fordi meiselkanten er kortere.
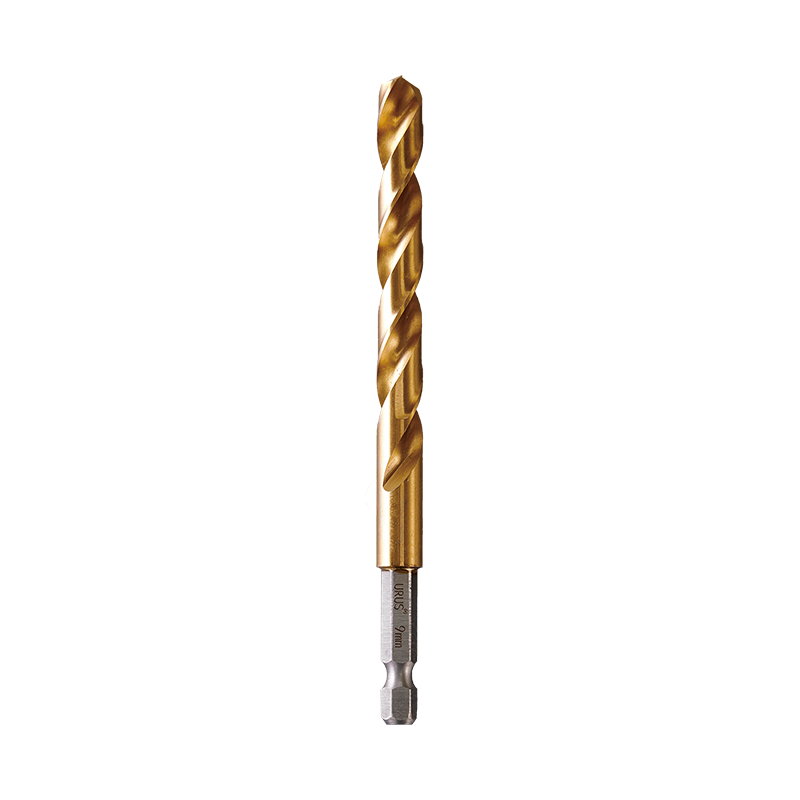 Split Point metallbor for 1/4-tommers hurtigskaft-chucker En metallborekrone med splittpunktgeometri, tilgjengelig i dimensjonene L50, L70, DIN338 og DIN340; nyttig når du vurderer 135-graders poengalternativer og kobolt HSS-karakterer. Se produkt →
Kobolt brukes ikke til å bygge kroppen til en borkrone. Det er et legeringselement smeltet inn i høyhastighetsstålet, med fem til åtte vektprosent. M35 bærer rundt 5 prosent og M42 bærer rundt 8 prosent, og det er de to navnene du vil se trykt på emballasjen.
Det kobolt gjør er å bremse forgrovningen av karbider ved temperatur. Wolframkarbidpartikler i en stålmatrise vil klumpe seg og vokse, og når de først vokser, blir kanten myk. Kobolt forsinker den prosessen og presser den brukbare kanttemperaturen oppover. Den målte gevinsten i varm hardhet ser omtrent slik ut.
Du kan ikke skille en koboltbit fra en ikke-koboltbit ved å se på den. Samme fabrikk kan etterbehandle M2, M35 og M42 med identisk svart oksid, ut av samme søppel. Bortsett fra en trykt stålkvalitet på emballasjen, er det eneste signalet som gjenstår pris og hvor lenge kanten overlever rustfritt.
Kutter 304 rustfritt og bløtt stål ved moderat hastighet. Billigere per bit og det vanlige valget for vedlikeholdsarbeid og lett fabrikasjon.
Holder en kant merkbart lenger i titan, Inconel og legeringer over 35 HRC. Koster mer og er sprø nok til at en hånddrill kan sprette den ved utbrudd.
Wolframkarbid er ikke stål i det hele tatt. Det er pulvermetallurgi. Sub-mikron wolframkarbidkorn er bundet med kobolt eller nikkel og sintret nær 1400 C til et solid emne. En typisk WC-Co-kvalitet har 6 til 12 vektprosent koboltbindemiddel.
Hardhet lander rundt 1400 til 1600 HV, som er omtrent 90 på HRA-skalaen og langt forbi alt en fil kan berøre. Den hardheten er det som lar den kutte betongtilslag som ganske enkelt vil polere en HSS-kant flat.
Den kommer i to former. Solid karbid betyr at hele boret er sintret, noe som er standard for 0,3 mm mikrohull i kretskort og for CNC maskineringssentre. Karbidspiss betyr at en liten sintret innsats er loddet på et stålskaft, som er konstruksjonen som brukes til mur- og hammerarbeid.
SDS-plus og SDS-max hammerbits er nesten alle loddet. En trekutters karbidspiss er sveiset på et rillet stålskaft, og de tre skjærekantene deler hammerenergien over tre kontaktpunkter i stedet for to, noe som holder hullet rundt og reduserer bindingen i armert betong.
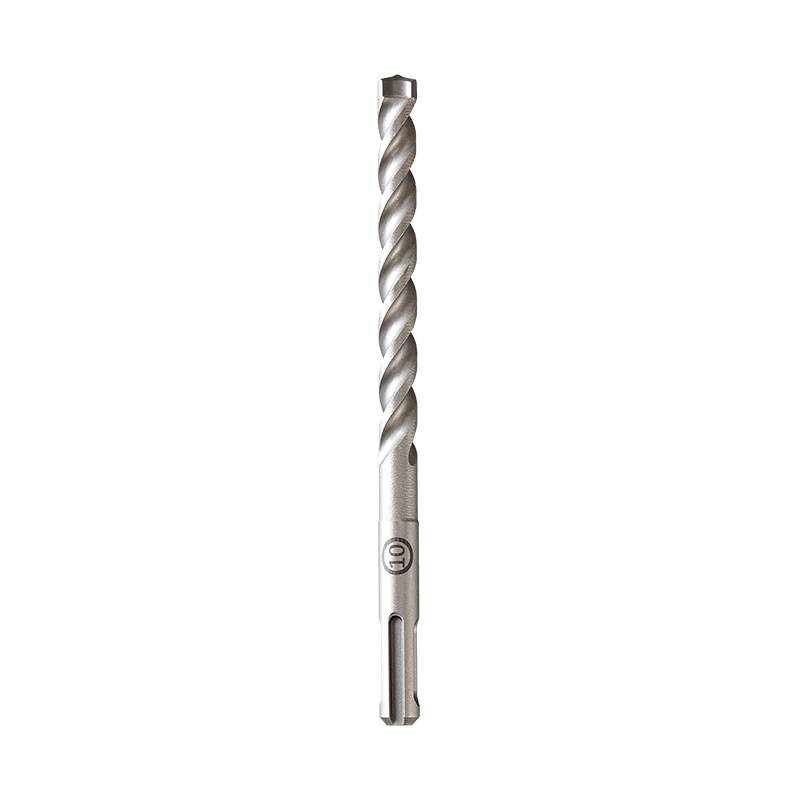 SDS-3-kutter hardmetall-tippet hammerbit for murboring En tre-kutter hardmetall-spiss murhammer bits med tre-spor støvfjerning, størrelse 3,45–18 mm; nyttig når du sammenligner loddede SDS-bits for murstein, betong og stein. Se produkt →
Lodding er det svake punktet for hver borkrone med hardmetall. Sølv og messing loddelegeringer smelter mellom 600 C og 700 C. Glød en murbit rød og spissen faller av, og etterlater et perfekt stålskaft uten noe på enden av den.
PVD-belegg på borkroner er tynne filmer, vanligvis 1 til 4 mikron, som er borte etter omtrent 30 hull i stål ved normale matehastigheter. Titannitrid og titanium nitrid er de to du møter oftest, og de virker ved å senke friksjonen og redusere oppbygd kant i stedet for å herde stålet under.
En titanbelagt M2-bits og en vanlig M2-bits har samme hardhet. Belegget endrer hvordan brikken glir, ikke hvor hard kanten er.
Farge er en dårlig test her, som er fellen de fleste kjøpere går i. En rav- eller gullkant er ofte TiN, men en mørk blågrå kant kan ganske enkelt være dampoksid, og en ekte koboltstålbit kan ikke bære noen farge i det hele tatt etter en lys finish. Les den trykte stålkvaliteten i stedet for skyggen.
Tre forkuller ved rundt 200 C, som ikke er i nærheten av det punktet hvor en stålkropp ville gløde, så en trebearbeidingsbit har ikke behov for kobolt eller wolframkarbid. Den er laget av karbonstål eller vanlig M2, og geometrien bærer ytelsen i stedet.
En brad-point trebit har tre arbeidsfunksjoner som betyr noe:
Fjern sporene og hullrevnene. Det er grunnen til at trebearbeidingsbiter bedømmes på sliping, ikke på legeringsinnhold.
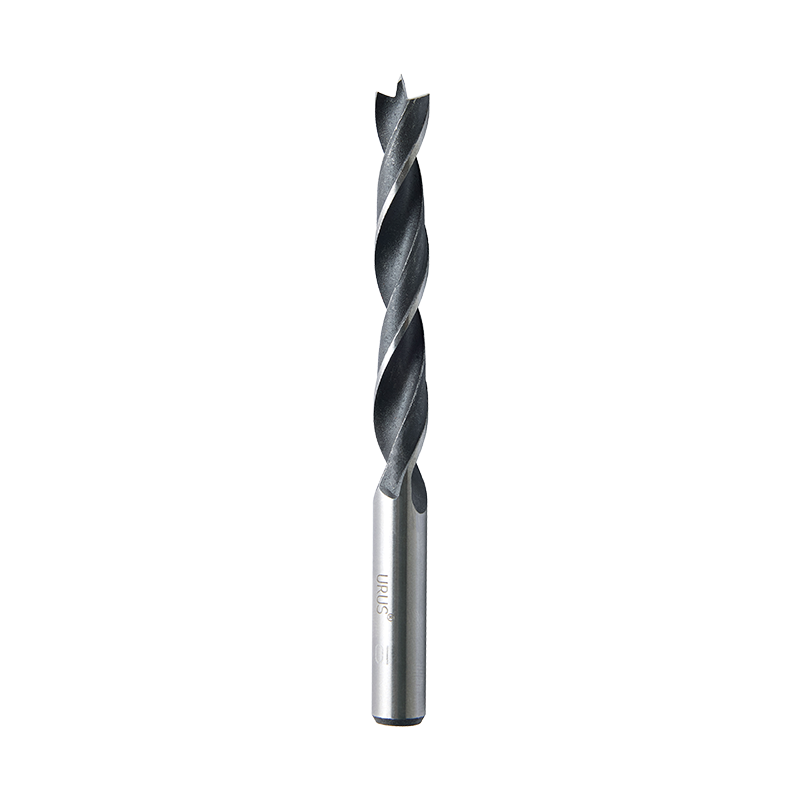 Standard Brad Point trebor med rund skaft En karbonstål brad spissbit med presisjonssenterpunkt og rund skaft, i 3–30 mm diameter; egnet for treboring der utrivning er viktig. Se produkt →
Trebearbeidingsbits bruker sjelden karbidkant fordi karbid er sprøtt. Tømmer er mykt, men én innebygd spiker er nok til å flise en sintret spiss tilbake til ubrukelig.
Farge begrenser feltet, men en fil avgjør spørsmålet. En 60 HRC-fil biter i alle høyhastighetsstålkvaliteter, enten det er M2, M35 eller M42, og skøyter over wolframkarbid uten å etterlate et merke.
| Det du ser | Mest sannsynlig materiale | Hvordan bekrefte det |
| Vanlig grått metall, uten belegg, normal vekt | M2 høyhastighetsstål | En fil biter og etterlater en lys ripe |
| Svart eller mørkeblå finish | Svart oksid over HSS eller karbonstål | En fil biter; karbonstål riper lettere og lysner raskere |
| Gull eller gul finish | TiN-belegg, vanligvis over M2 | Filen skraper belegg av og eksponerer grått stål under |
| Mørk, ikke-reflekterende spiss som er synlig tykkere enn skaftet | Loddet wolframkarbidspiss | Filen skøyter; spissen er langt hardere enn kroppen under den |
| Kanten føles grynete, som fint sandpapir | Elektroplettert diamantslipemiddel | Filen skøyter og kanten ser ut som innstøpte korn, ikke en slipt kant |
Filtesten er pålitelig nok fordi den ikke lar seg lure av legering. M35 og M42 er nær nok M2 til at en fil ikke vil skille dem, så på et koboltspørsmål gir kun den trykte stålkarakteren deg et svar.
Hvis en bit kommer uten trykt stålkvalitet, anta M2. Koboltstål koster ekte penger, og ingen fabrikk legger det stille inn i en umerket bit.
Nei. En HSS-bit er stål, men høyhastighetsstål er et legert verktøystål der omtrent 15 til 18 prosent av vekten er wolfram, molybden, krom og vanadium. En wolframkarbidbit inneholder ikke stål i skjærestrukturen i det hele tatt; det er sintrede wolframkarbidkorn holdt sammen av et koboltbindemiddel.
Ja, men mindre enn navnet tilsier. M35 inneholder omtrent 5 prosent kobolt og M42 omtrent 8 prosent, mens resten er jern og karbider. Kobolt danner ikke et eget lag. Det oppløses i matrisen og bremser karbidforgrovningen når kanten varmes opp.
En solid karbidbit kan, og det er standardvalget for støpejern, herdet stål over 45 HRC og aluminiumsproduksjonsarbeid. En loddet karbidspiss kan ikke. Den spissen er sprø, den fliser lett i avbrutt kutt, og loddeskjøten svikter nær 650 C, som er under kanttemperaturen et stålkutt genererer.
Nei. En ravfarge kan også komme fra dampoksidbehandling, og en koboltstålbit kan ikke ha noen farge i det hele tatt. TiN-filmer er 1 til 4 mikron tykke og er bare synlige som et fargeskifte, ikke som et tydelig lag. Sjekk den trykte stålkvaliteten i stedet for skyggen.
I. Introduksjon: Løse den "umulige" oppgaven Uttrykket "å sette en firkantet tapp inn i et rundt hull" er et universelt symbol ...
LES MERMetallbearbeiding har alltid vært en hjørnestein i industriell utvikling, og formet alt fra bilkomponenter til...
LES MER1. Hva er vannpumpetang? – Det fleksible "Allrounder"-verktøyet I moderne industriell produksjon og daglig vedlikehold...
LES MERÅ velge passende industrielle skjæreverktøy er en kritisk beslutning som direkte påvirker produksjonseffektiviteten...
LES MER
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang-provinsen, Kina
Opphavsrett © Zhejiang URUS Tools Co., Ltd. privacy policy
